산업 통찰
플라스틱 깔판 Lifecycle를 위한 포크리프트 충격 통제: 창고 팀을 위한 실제적인 SOP
B2B 창고 팀이 지게차 충격 제어, 사고 코딩 및 차선 수준의 작동 규칙을 표준화하여 팔레트 부수기 및 계획되지 않은 교체 비용을 줄일 수 있는 방법을 알아보세요.
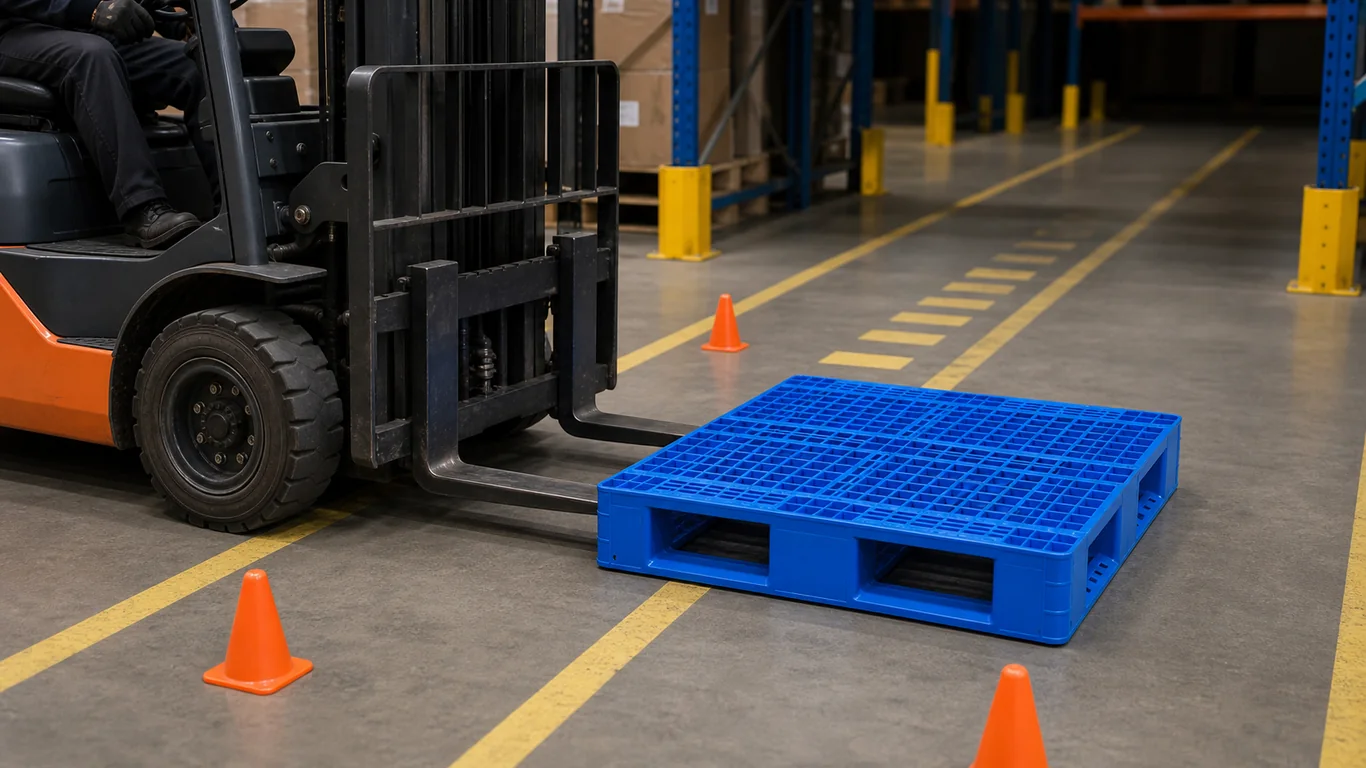
많은 창고에서, 플라스틱 깔판 실패는 물자 문제로 첫째로 대우됩니다. 실제로, 더 큰 변하기 쉬운은 자주 ** 포크리프트 충격 행동 **입니다.
2개의 위치는 동일한 깔판 모형을 이용할 수 있고, 유사한 짐을 나르고, 아직도 입장 각, 포크 고도 훈련 및 선반 접근 속도가 다르게 관리되기 때문에 아주 다른 균열 비율을 보여주고.
운영 지도자를 위해, 질문은 straightforward입니다:
** 임의의 손실 요인에서 제어 된 작동 미터로 지게차 충격을 끄는 방법은 무엇입니까? **
이 문서는 인바운드, 랙킹, 아웃바운드 운동을 통해 배포 할 수있는 차선 레벨 SOP 프레임 워크를 제공합니다.
1) 왜 충격 통제는 많은 팀 보다는 좀더 예상합니다
높은 처리 기능에 있는 대부분의 깔판 손상은 cumulative입니다. 단 하나 단단한 명중은 즉시 실패를 일으키는 원인이 될지도 모르지만 동일한 지역에 micro-impacts를 반복했습니다 (포크 입장 입술, 주자 전환, 갑판 구석)는 균열 개시를 가속합니다.
즉, lifecycle 비용은 몹니다:
- 자주 영향을 미치는 방법,
- 어떤 영향 농축물,
- 그리고 얼마나 빨리 손상된 단위는 순환에서 제거됩니다.
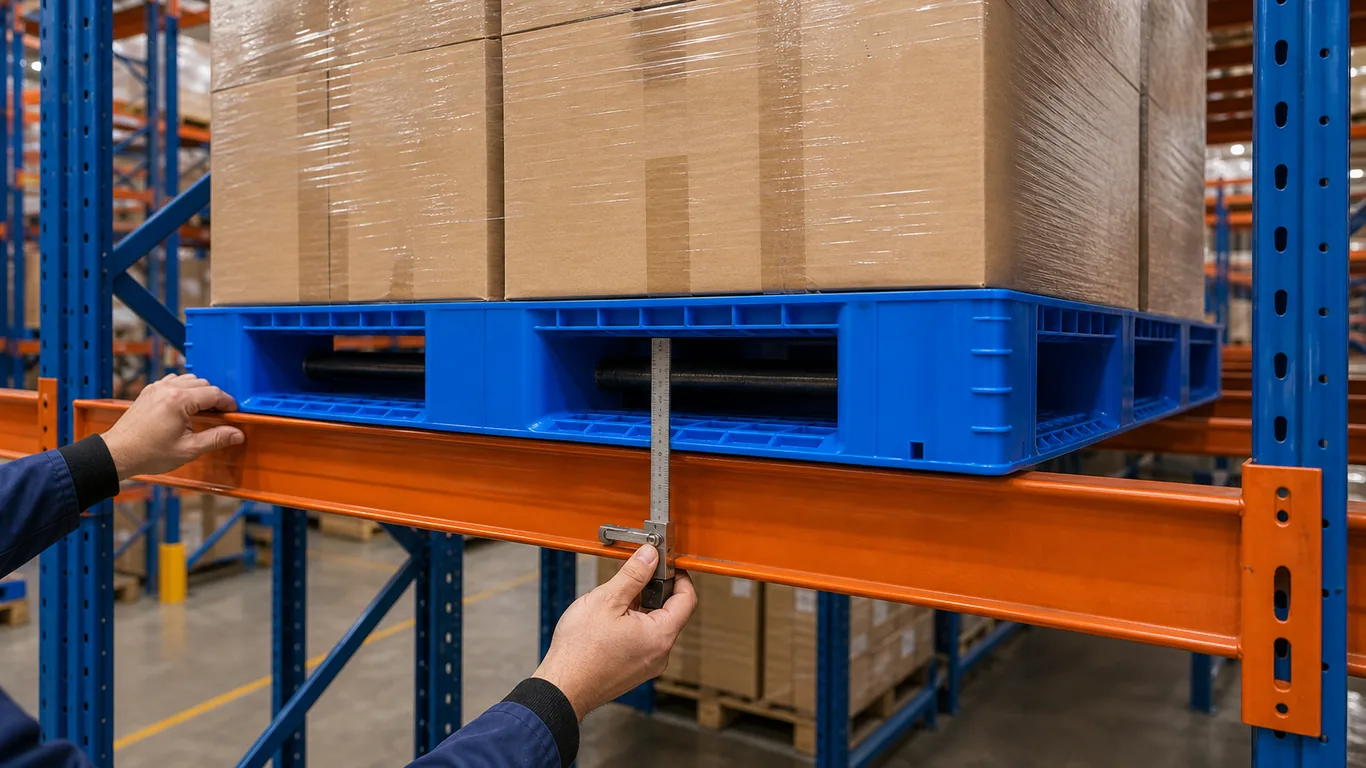
사이트가 벽돌 캡블 형식으로 이동하면 3-runner plastic pallets , 충격 분야는 특히 기하학을 보존하기 때문에 중요합니다 예상할 수 있는 선반 성과.
2) 당신이 더 많은 깔판을 사고하기 전에 1개의 일반적인 손상 언어를 건설하십시오
많은 회사는 조달, 감독, 지게차 운영자가 서로 손상을 설명하기 때문에 개선 할 수 없습니다.
**4-code 사고 세무 ** 모든 교대 사용:
- ** 코드 A - 화장품 : ** 구조적 인 영향을받지 않고 모니터 만.
- ** 코드 B - 기능 위험 : ** 로컬 변형, 여전히 바닥 staging에서 사용하지만 랙에서 제한.
- ** 코드 C - 구조 균열 : ** 순환에서 즉각적인 제거.
- **Code D - 제품 위험이있는 영향 이벤트 : ** 팔레트 및로드 사고 조사가 필요합니다.
그런 다음 각 보고서에 세 가지 필수 필드를 추가하십시오.
- 차선/위치;
- 처리 단계 (pickup, 턴, 랙 항목, 언로드);
- 지게차 ID 및 이동.
2 ~ 4 주 이내에 대부분의 팀이 최고 충격 핫스팟 및 운영자 행동을 식별 할 수 있습니다.
3) 세트 lane-level 운영 창 (1개의 창고 넓은 규칙 아닙니다)
전체 사이트의 단일 속도 규칙은 일반적으로 실패합니다. 차선 유형의 운영 창을 정의하십시오.
선반 차선
- 광속 입장의 가까이에 더 낮은 여행 속도;
- 삽입의 앞에 수평하게 하는 Mandatory 포크;
- 한 번 깔판 접촉 광속을 한 번 교정하지 마십시오.
랙 프로젝트의 경우,이 racking and reinforcement checklist에서 구조 검사와 함께이 SOP을 정렬 .
바닥 staging 및 cross-dock 레인
- 피크 트래픽 교차로에서 제어 된 회전 반경;
- 모서리 파업을 피하기 위해 표준화 된 접근 각도;
- 손상된 깔판 segregation를 위한 전용 완충기 지역.
냉방 전환
- 문 문 임계에 감소된 속도;
- 열전도 후 흉상적 인 손상에 대한 추가 검사;
- 반복된 충격 점을 위한 이동 handover 주.
4) 충격 탄력을 지원하는 조달 specs
충격 감소는 가동, 그러나 조달은 RFQ 절개를 바짝 죄어서 그것을 강화할 수 있습니다.
다음 인용 패키지에 이러한 항목을 포함:
- 포크 입장 기하학 포용력;
- 높은 접촉 지역에 런너 가장자리 간격;
- Reinforcement 구성 및 선언 된 사용 제한;
- 당신의 차선 단면도에 묶인 수락 표본 기준.
RFQ 템플릿이 여전히 일반적이라면, 이 플라스틱 팔레트 RFQ 사양 체크리스트에 적응 그리고 “impact-governance"섹션을 추가합니다.
5) 시나리오에 의해 기차, 정책 슬라이드에 의해하지
연산자는 이미 그들이해야 “ 조심해야.” 사건이 실제 차선 상태에 따라 시나리오 훈련을 감소하는 것은 무엇입니까.
짧은 교련을 사용하십시오:
- 잘못된 포크 입력 보정,
- 제한된 가시의 밑에 선반 접근,
- 교차점에서 높은 하중을 도는,
- 손상된 깔판 ID 및 고립.
각 드릴을 measurable 패스 표준 (시간, 정렬 정확도, contact-free 완료 속도).
안전 기지를 위해, 당신의 국부적으로 프로그램을 OSHA에 의하여 강화된 산업 트럭 지도와 같은 인식한 포크리프트 필요조건으로 정렬해 유지하십시오 귀하의 적용 가능한 국가 규칙.
6) 교체 비용에 가동을 연결하는 KPIs
작은 대시보드를 매주 추적:
- ** 1,000 개 팔레트 터치 당 이벤트 **;
- ** 코드 C / D 사건은 차선 **;
- ** 손상 감지에서 고립에 대한 평균 일 **;
- ** 지게차 팀에 의한 팜플렛 교체율 **;
- 제품 손상 사건은 Pallet instability에 연결됩니다.
이 지표는 창고 운영, EHS / 품질 및 조달에 의해 공동으로 검토해야합니다.
귀하의 사이트가 변환 단계에 있다면,이 같은 단계 롤아웃 모델과 결합 90 일 플라스틱 팔레트 파일럿 프로그램 .
7) 30-60-90 일 rollout 계획
첫번째 30 일: 시정
- 발사 손상 기호화,
- 지도 정상 10 충격 hotspots,
- 높은 리스크 레인을 격리.
일 31-60: 통제
- lane-specific 운영 창을 강제하십시오,
- 높은 인감 팀을 재훈련,
- Code B pallets에 대한 제한 사용 태그를 적용합니다.
일 61-90 : 안정화
- RFQ와 합격 기준을 새롭게 하십시오,
- 매월 잠금 KPI 검토 cadence,
- 팔레트 볼륨을 확장하기 전에 교체 비율 추세를 확인합니다.
파이널 테이크아웃
플라스틱 깔판 수명주기 성과는 수지, 디자인, 또는 가격에 의하여만 결정되지 않습니다. 바쁜 창고에서는, 그것은 일관되게 포크리프트 충격이 통제되는 방법에 의해 몹니다 형성됩니다.
팀이 사건 코딩, 차선 규칙 및 조달 기준을 표준화 할 때, 깔판 수명은 더 예측할 수 있고, 안전 위험 방울 및 보충 예산은 더 쉽게 관리할 수 있습니다.